 Kiracat
3 Мая
Восстановление запорной арматуры
Восстановление судовой запорной арматуры: полное руководство для механика
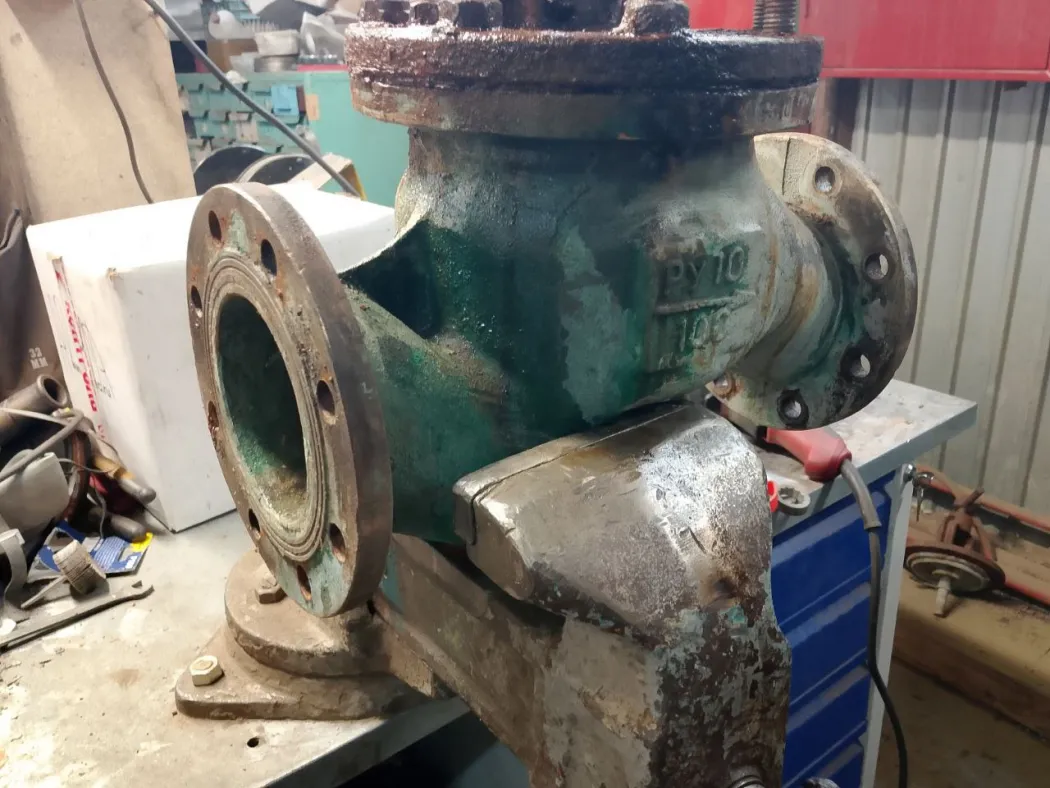
Практическая технология: от наплавки аргоном до притирки седла и тарелки на стекле
О чем эта статья
Судовая запорная арматура работает в экстремальных условиях. Коррозия, гидроудары, ракушки, износ уплотнительных поверхностей — типичные проблемы. Покупать новый клапан дорого и долго. Восстановление старого часто выгоднее.
В этой статье — реальный опыт: как наплавить изношенную фаску аргоном, сделать приспособу для притирки седла из подручных материалов и притереть тарелку на обычном стекле без заводского инструмента.
Когда восстановление имеет смысл
Восстанавливают арматуру, если:
· Новая деталь стоит дорого или ждать поставки месяц.
· Клапан нестандартный (старый флот, уникальные размеры).
· Повреждение локальное (износ фаски, коррозия, задиры).
Не восстанавливают, если:
· Трещина сквозная через корпус.
· Износ направляющей втулки более 0,5 мм от номинала.
· Шток погнут или выработан более чем на 10% диаметра.
Что обычно ломается в судовой арматуре
Дефект Причина Решение
Коррозионно-эрозионный износ фаски Постоянный поток воды с абразивом Наплавка + притирка
Разрушение пары «тарелка — седло» Гидроудары, инородные тела Наплавка фаски клапана
Износ штока в сальнике Долгая работа без смазки Наплавка + проточка под ремонтный размер
Заклинивание клинкета Коррозия клина Разборка, зачистка, наплавка направляющих
Раковины и точечная коррозия седла Стоячая вода, долгий простой Выборка + наплавка + притирка
Восстановление фаски аргонодуговой сваркой (TIG)
Почему TIG, а не обычный электрод:
Параметр Электрод (ММА) Аргон (TIG)
Нагрев детали Высокий, риск коробления Минимальный
Шлак и брызги Много, нужна зачистка Нет
Плотность наплавки Может быть пористость Высокая
Чистота фаски после наплавки Грубая Чистая, сразу под притирку
Режимы для разных металлов:
Материал клапана Присадка Ток (А) Аргон (л/мин)
Углеродистая сталь Св-08Г2С 80−120 6−8
Нержавейка Св-10Х16Н25АМ6 70−110 8−10
Бронза / латунь БрКМц3−1 60−100 5−7
Притирка наждачной бумагой: общие принципы
Последовательность зернистости:
Этап Зернистость Что делает
Грубая правка после наплавки P80-P120 Убирает риски
Средняя притирка P180-P240 Выравнивает поверхность
Чистовая доводка P400-P600 → P800 → P1000-P1200 Даёт зеркальную фаску
Менять зерно — обязательно. Каждый раз переходить на более мелкое.
Приспособа для притирки седла (правильная схема)
Конструкция снизу вверх
Порядок (от седла) Элемент Назначение
1 Седло Неподвижная часть
2 Опорный диск Трётся по седлу
3 Наждачная бумага Зажата между двумя дисками
4 Центрирующий диск Входит в седло, центрирует
5 Гайка Затягивает снизу
6 Площадка на штоке Упор для опорного диска
Что заказывать токарю (ТЗ)
Шток — отдельный, даже с коррозией, но ровный по оси. Родной шток клапана не трогать.
Размеры:
· Рабочая часть штока — входит в направляющую втулку клапана с зазором 0,1–0,2 мм.
· Площадка (бурт) — выше опорного диска, диаметр на 3–5 мм больше отверстия опорного диска.
· Резьба — внизу, под гайку (М8…М12).
· Маховик — на верхнем конце, родной маховик от старого клапана.
Маховик — работаем двумя руками
Маховик крутят двумя руками — так усилие на притирку более стабильное, вращение плавное, а смена направления удобнее.
Как притирать седло (техника работы)
- Собрать приспособу на штоке снизу вверх и затянуть гайку: опорный диск (упирается в площадку) → наждачная бумага → центрирующий диск → затянуть гайку снизу. Умеренно, без фанатизма.
- Вставить собранную приспособу центрирующим диском в седло.
- Крутить маховик двумя руками, плавно меняя направление каждые 10–15 секунд.
- Через 20–30 вращений — вытащить приспособу, стряхнуть абразив.
- Перейти на более мелкую зернистость — заменить бумагу, повторить.
Признак правильной притирки седла: равномерное зеркальное кольцо по всей фаске.
Как притереть тарелку клапана (на стекле)
Что нужно
· Прямоугольный кусок стекла (от 5 мм) или зеркало.
· Наждачная бумага (водостойкая).
· Канцелярские прищепки (4 штуки).
· Вода, чистая сухая тряпка.
Пошаговая инструкция
- Вырезать бумагу прямоугольником под размер стекла.
- Закрепить бумагу на стекле прищепками по четырём углам.
- Смочить бумагу водой.
- Взять тарелку в руку, прижать фаской к бумаге.
- Притирать восьмёркообразными движениями.
- Каждые 20–30 движений поднимать тарелку, стряхивать абразив.
- Сменить зернистость (P180-P240 → P400-P600 → P800 → P1000-P1200).
- При смене бумаги обязательно стряхнуть мусор (см. ниже).
Финиш — фаска тарелки должна блестеть как зеркало.
Почему «восьмёрка», а не круги
«Восьмёрка» обеспечивает равномерный съём по всей фаске.
⚠️ Критическое предупреждение: чистота при смене бумаги
При переходе на более мелкое зерно обязательно стряхивать мусор. Одна песчинка старого зерна процарапает глубокую царапину — придётся возвращаться на P400.
Как правильно:
· Снять старую бумагу.
· Протереть стекло сухой тряпкой.
· Протереть тарелку (особенно фаску).
· Положить новую чистую бумагу.
· Смочить водой.
Сборка клапана
- Установить тарелку на шток (если она съёмная).
- Установить сальниковую набивку (новую).
- Собрать клапан в корпусе, затянуть крышку равномерно, без перекосов.
- Установить маховик.
Важно: перед сборкой ещё раз протереть притёртые поверхности чистой ветошью. Никакого абразива внутри быть не должно.
Проверка на испытательном стенде
После сборки клапан обязательно проверить на герметичность.
Давление испытаний (ориентировочное)
Тип арматуры Давление
Балластные, осушительные системы 1,25 от рабочего
Топливные, масляные системы 1,5 от рабочего
Системы пожаротушения По требованию Регистра
Порядок проверки
- Установить клапан на стенд.
- Создать испытательное давление.
- Выдержать 2–3 минуты.
- Осмотреть затвор, сальник, корпус, фланцы.
Норма:
· Нет каплепадения через затвор.
· Допускается отпотевание, но не течь.
· Нет течи по сальнику и фланцам.
Если клапан травит
Закрыть клапан, если есть течь по затвору — снять, проверить качество притирки (синькой). При необходимости — подпритереть на месте или разобрать и повторить притирку.
Контроль герметичности (быстрый метод)
Если нет стенда — проверка керосином:
- Закрыть клапан.
- Залить керосин в полость сверху.
- Наблюдать 2–3 минуты.
Норма: ни капли снизу.
Дополнительно: на просвет, на синьку.
Пример из практики
На старом буксире притирали клапан балластной цистерны. Седло и тарелка — ракушки и язвы. Наплавили аргоном, проточили, сделали приспособу из б/у штока с резьбой М10. Седло притёрли P180 → P320 → P600. Тарелку — на зеркале с прищепками, «восьмёркой»: P240 → P400 → P600 → P1000. Собрали клапан, проверили на стенде давлением 6 кг/см² — держит. Установили на судно, работает 8 месяцев.
Что в итоге
- Восстанавливать арматуру аргоном — дёшево и сердито.
- Седло притирается самодельной приспособой.
- Тарелка — на стекле с прищепками, движениями «восьмёрка».
- Чистота при смене бумаги критична.
- После притирки — сборка и проверка на стенде.
- Контроль — керосин, синька, испытательное давление.
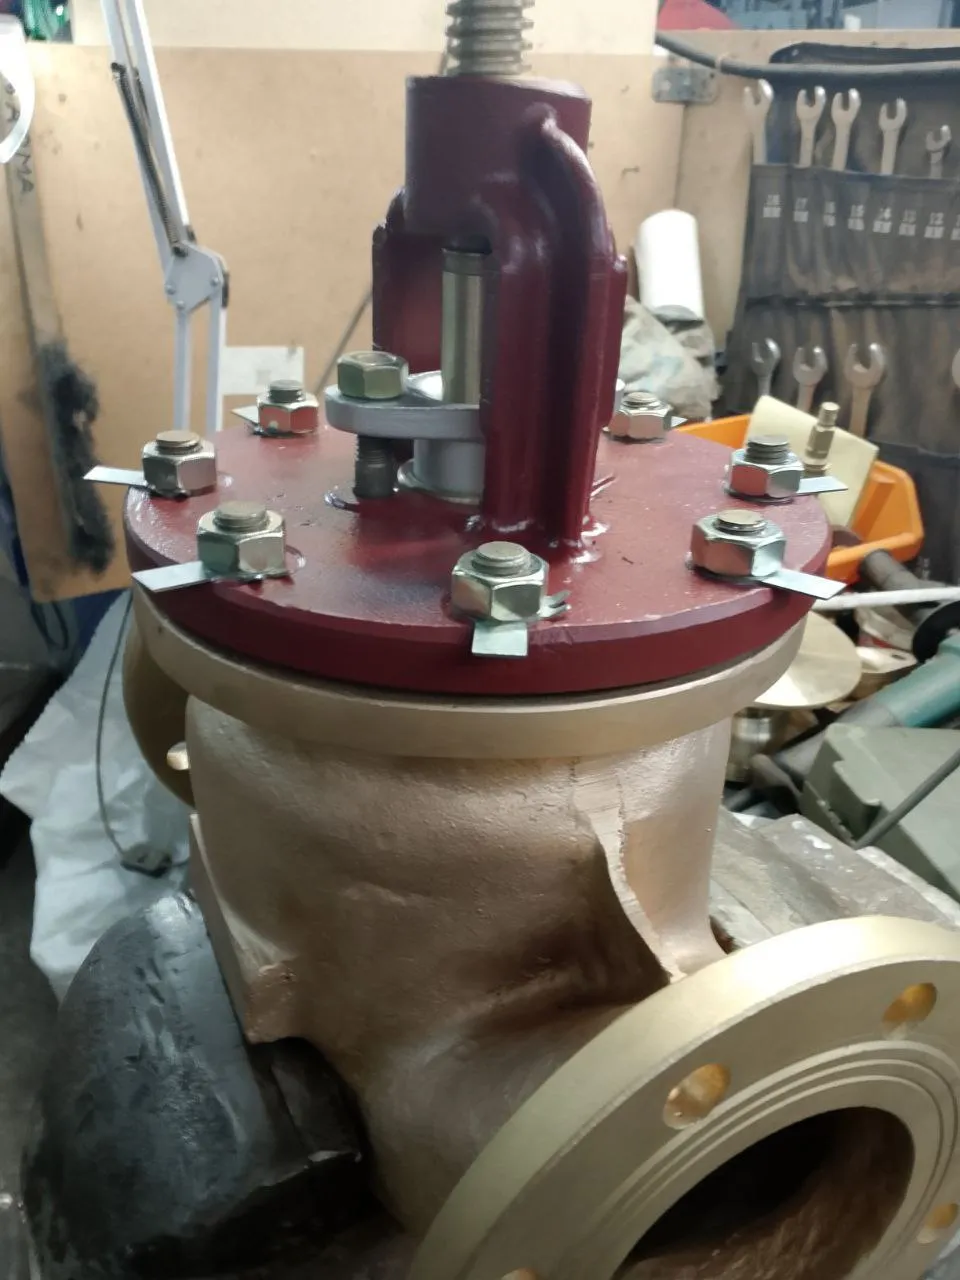
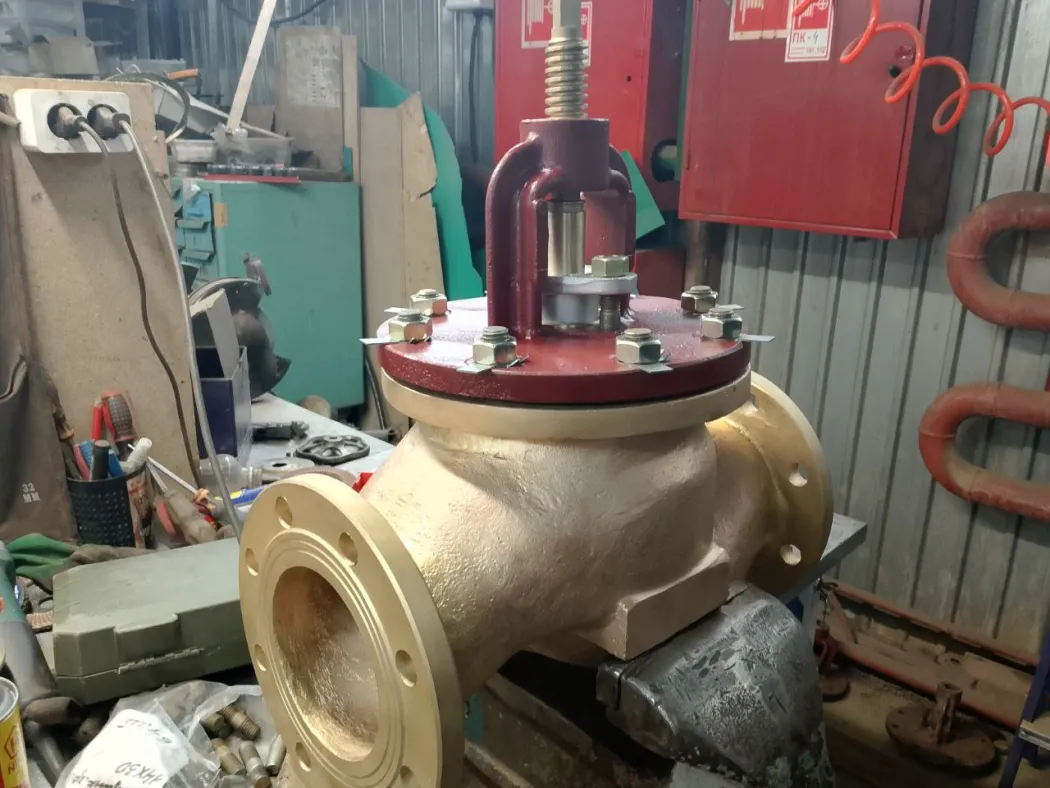
А вы притирали клапана без заводского инструмента? Пользовались стеклом и прищепками? Делитесь опытом в комментариях.
